案例背景
本案例为德英双语对照的技术要求与测量基准标注,包括密封面核心加工工艺、尺寸公差控制、产品标识规范等强制性指令。要求译文严格遵循机械制图国家标准,同时准确还原德国工业图纸的技术约束逻辑,确保国内加工、装配与质检人员能准确理解执行,避免因翻译歧义导致密封失效或产品报废。
Ø 原文与译文
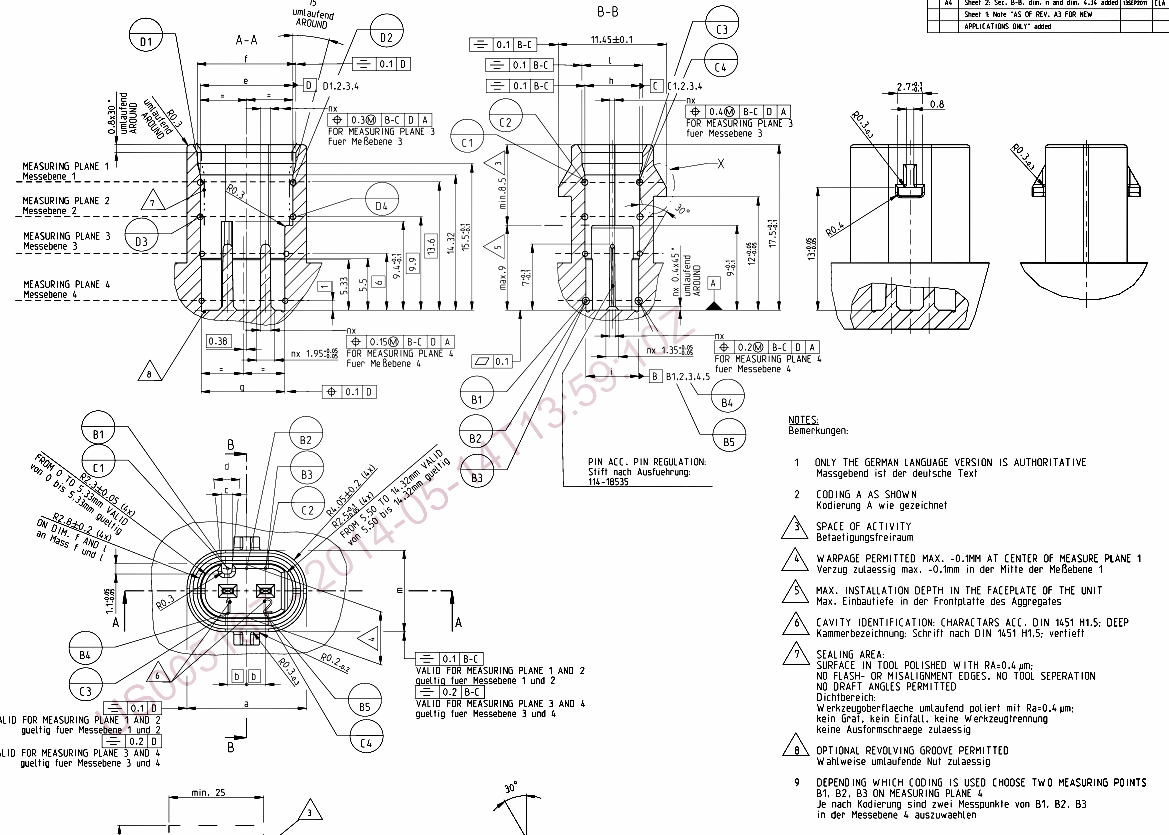
MEASURING PLANE 1 VALID FOR MEASURING PLANE 1 AND 2 PIN ACC. PAT REGULATION FROM 0 TO 5.33mm VALID |
测量平面1 适用于测量平面1、2 销钉符合专利规范 有效范围:0-5.33 mm |
NOTES 1 ONLY THE GERMAN LANGUAGE VERSION IS AUTHORITATIVE 2 CODING A AS SHOWN 3 SPACE OF ACTIVITY 4 WARPAGE PERMITTED MAX. -0.1MM AT CENTER OF MEASURE PLANE 1 5 MAX. INSTALLATION DEPTH IN THE FACEPLATE OF THE UNIT 6 CAVITY IDENTIFICATION: CHARACTERS ACC. DIN 1451 H1.5: DEEP |
技术要求 1. 仅德文版本为唯一权威版本。 2. 编码A按图示执行。 3. 动作空间。 4. 测量平面1中心处允许最大翘曲度:-0.1 mm。 5. 本单元在面板内的最大安装深度。 6. 腔体标识:字符符合DIN 1451标准、字高1.5 mm,采用凹刻工艺。 |
7 SEALING AREA: SURFACE IN TOOL POLISHED WITH RA=0.4 µm; NO FLASH OR MISALIGNMENT EDGES. NO TOOL SEPARATION NO DRAFT ANGLES PERMITTED 8 OPTIONAL REVOLVING GROOVE PERMITTED 9 DEPENDING WHICH CODING IS USED CHOOSE TWO MEASURING POINTS B1, B2, B3 ON MEASURING PLANE 4 |
7. 密封区域: 模具原面抛光,粗糙度 Ra=0.4 μm; 不允许有飞边、合模错边,无模具分型缝; 禁止设置拔模斜度。 8. 允许设置可选回转槽。 9. 根据所采用的编码,从测量平面4的B1、B2、B3中选取2个测量点。 |
Ø 译文解析:
翻译该文本应遵循工程图纸翻译中的“技术等效优先”核心原则,针对原文碎片化、无完整语法的标注特性,通过语序调整并根据行业惯例,将零散的技术指令转化为符合中文阅读习惯的规范表述,准确传递强制性、推荐性和可选性工艺要求的差异,同时严格遵循国内机械制图国家标准的格式规范,统一单位书写、编号方式和术语体系,确保加工、质检人员能快速、无偏差地获取全部技术信息。
1) 该部分为机械工程图纸的碎片化标注文本。翻译难点在于其缺乏语法结构完整的极简表达特性,所有内容均为高度浓缩的技术指令,脱离图纸图形语境极易产生歧义。这类标注直接服务于一线测量与加工环节,要求译文必须同时兼顾简洁性与准确性,任何冗余表述或语义模糊都会导致测量错误。此外,译文还需严格符合机械制图行业的隐性表达惯例,准确还原标注背后的技术约束而非字面含义。
经AI辅助翻译并优化提示词后,生成以下译文:
测量平面1
适用于测量平面1、2
销钉遵照专利规范
0-5.33毫米区间有效
AI译后编辑要点:
(1) 将口语化的“遵照”改为工业技术文档通用的“符合”,准确传达“需满足规范要求”的技术含义,避免语义偏差;
(2) 通过添加冒号明确“有效范围”的指向,将原句的倒装结构调整为符合中文阅读习惯的正向表述,提升标注的可读性与可执行性。
2) 本段为机械图纸的强制性技术要求。此类文本直接决定了产品加工与装配的合规性,要求译文必须在简洁的前提下完整传递所有技术约束。同时还需准确把握国际标准引用的表述习惯,确保国内一线技术人员能无偏差地理解并执行。
经AI辅助翻译并优化提示词后,生成以下译文:
附注:
1. 仅德文版本具备法定效力。
2. A型编码按图示制作。
3. 动作行程区域。
4. 测量平面1中心处允许最大翘曲量:-0.1毫米。
5. 部件在面板内的最大装配深度。
6. 腔体标识:字符遵照 DIN 1451 标准、字高 1.5 毫米,字符凹刻。
AI译后编辑要点:
(1) 将通用表述“附注”改为机械制图国家标准规定的“技术要求”,统一使用“符合”替代“遵照”,保持全文档技术术语一致性;
(2) 将模糊的“部件”明确为“本单元”,准确对应图纸所指的独立组件;将“具备法定效力”调整为“为唯一权威版本”,贴合技术文件的效力属性;
(3) 将“字符凹刻”优化为“采用凹刻工艺”,明确加工要求,避免产生仅标注字符形状造成误解。
3) 本段的翻译准确性直接决定产品密封性能与使用寿命。所有内容均为加工指令,无完整语法结构,每个短语均对应特定的行业工艺规范,非专业人员极易产生理解偏差。同时需准确区分“允许”“禁止”“可选”三种不同强度的工艺约束,在简洁的前提下完整传递技术要求。
经AI辅助翻译并优化提示词后,生成以下译文:
7. 密封区域:
模具成型面抛光,粗糙度Ra=0.4微米;
不允许存在飞边、错边棱边,无模具分型缝;
不允许设置拔模斜度。
8. 允许开设选配式回转槽。
9. 根据选用的编码类型,在测量平面4的B1、B2、B3中选取两处测量点位。
AI译后编辑要点:
(1) 将“模具成型面抛光”优化为“模具原面抛光”,准确传达“零件成型后无需二次抛光”的核心工艺要求;将“错边棱边”简化为“合模错边”,消除语义重复;
(2) 将“不允许设置”调整为“禁止设置”,强化强制性语气,匹配图纸技术要求的严肃性。
Ø 词汇解析
英文术语 |
标准中文译法 |
measuring plane |
测量平面 |
surface in tool polished |
模具原面抛光 |
draft angle |
拔模斜度 |
misalignment edges |
合模错边 |